機(jī)械手自動噴砂機(jī)噴槍走位偏差,數(shù)控參數(shù)校準(zhǔn)教程
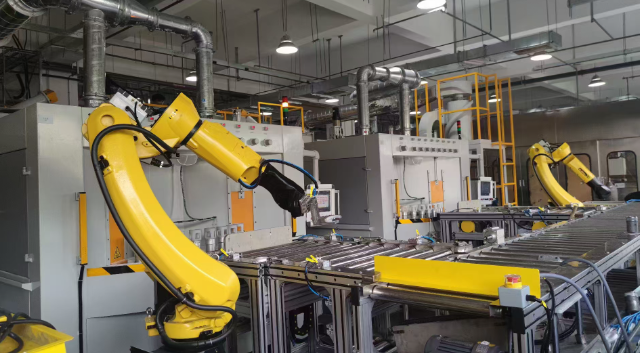
作為專業(yè)噴砂設(shè)備制造廠家,我司在售后調(diào)試與客戶回訪中發(fā)現(xiàn),機(jī)械手?jǐn)?shù)控自動噴砂機(jī)長期運(yùn)行后,極易出現(xiàn)噴槍走位偏移、點位不準(zhǔn)、行程偏差、工件局部漏噴、過噴等問題。多數(shù)用戶誤以為是機(jī)械故障,實則為數(shù)控參數(shù)漂移、坐標(biāo)偏移、走位補(bǔ)償失效導(dǎo)致。無需拆機(jī)大修,通過標(biāo)準(zhǔn)化數(shù)控參數(shù)校準(zhǔn)即可快速修復(fù),恢復(fù)設(shè)備加工精度。本文為廠家標(biāo)準(zhǔn)化實操校準(zhǔn)教程,適合企業(yè)設(shè)備管理員、技術(shù)員日常調(diào)試使用。
首先明確走位偏差的常見誘因,方便精準(zhǔn)排查。設(shè)備長期高頻往復(fù)運(yùn)動,會導(dǎo)致伺服電機(jī)脈沖參數(shù)輕微漂移、機(jī)械間隙微量變大;頻繁換產(chǎn)、參數(shù)亂改會導(dǎo)致原始工藝坐標(biāo)錯亂;另外機(jī)械手滑軌積塵、潤滑不足、限位開關(guān)輕微偏移,也會造成噴槍走位不準(zhǔn)、噴射軌跡偏移,最終出現(xiàn)工件砂紋不均、邊角清理不到位、批量品質(zhì)不穩(wěn)定等問題。
校準(zhǔn)前需做好安全準(zhǔn)備工作,設(shè)備停機(jī)斷電清理滑軌粉塵,補(bǔ)充導(dǎo)軌潤滑油,檢查限位感應(yīng)器、原點開關(guān)是否靈敏無偏移,確認(rèn)機(jī)械結(jié)構(gòu)無松動、無卡頓,避免機(jī)械誤差影響數(shù)控校準(zhǔn)精度。完成預(yù)檢后開機(jī)歸零,進(jìn)入設(shè)備數(shù)控系統(tǒng)參數(shù)界面,準(zhǔn)備分步校準(zhǔn)。
步執(zhí)行原點坐標(biāo)校準(zhǔn),這是糾正偏差的基礎(chǔ)。手動操控機(jī)械手回歸機(jī)械原點,核對X、Y、Z三軸坐標(biāo)數(shù)值是否歸零,若存在數(shù)值偏差,手動重置原點參數(shù),修正系統(tǒng)基準(zhǔn)坐標(biāo),消除基準(zhǔn)偏移誤差。第二步微調(diào)行程補(bǔ)償參數(shù),針對噴槍行走過快、啟停慣性導(dǎo)致的走位偏差,調(diào)整啟停緩沖參數(shù),降低瞬間加速、減速誤差,保證噴槍行走勻速平穩(wěn),杜絕軌跡偏移。
第三步點位精準(zhǔn)校準(zhǔn)與軌跡修正。針對工件漏噴、偏移位置,進(jìn)入點位編輯界面,微調(diào)噴射坐標(biāo)、擺動幅度、行走間距參數(shù),修正偏移軌跡。異形工件可適當(dāng)增加軌跡密補(bǔ)參數(shù),讓噴槍轉(zhuǎn)角、曲面走位更精準(zhǔn)。第四步試運(yùn)行校正,校準(zhǔn)完成后空載運(yùn)行3至5個循環(huán),觀察噴槍行走軌跡是否順暢、無偏移,再拿標(biāo)準(zhǔn)工件試噴,對比砂紋均勻度,微調(diào)參數(shù)直至噴砂全覆蓋、無漏噴、無過噴。
最后建立常態(tài)化參數(shù)維護(hù)機(jī)制,避免偏差反復(fù)出現(xiàn)。嚴(yán)禁隨意改動系統(tǒng)基礎(chǔ)參數(shù),常用工藝參數(shù)分組保存?zhèn)浞?;每周清理?dǎo)軌粉塵、檢查機(jī)械緊固螺絲、校準(zhǔn)原點坐標(biāo);每月進(jìn)行一次全軌跡參數(shù)校準(zhǔn),從源頭杜絕走位偏差。作為源頭設(shè)備廠家,我司可為客戶提供遠(yuǎn)程參數(shù)指導(dǎo)、現(xiàn)場校準(zhǔn)調(diào)試、設(shè)備維保升級一站式服務(wù),保障機(jī)械手噴砂機(jī)長期高精度、穩(wěn)定化量產(chǎn)。

 噴砂設(shè)備廠家