自動噴砂機噴槍走位調試技巧,工件噴砂厚薄均勻方法
作為專業(yè)自動噴砂機生產廠家,我司結合大量現(xiàn)場調試與售后經驗發(fā)現(xiàn),絕大多數(shù)工件噴砂厚薄不一、局部過噴、漏噴、砂紋色差大等問題,并非設備硬件故障,而是噴槍走位參數(shù)調試不當、擺動邏輯不規(guī)范導致。很多企業(yè)設備長期使用后出現(xiàn)走位偏移、速度不均、點位不準等情況,極大影響產品良品率。針對這一行業(yè)普遍痛點,本文分享標準化噴槍走位調試技巧與工件均勻噴砂實操方法,幫助工廠快速解決噴砂厚薄不均難題,穩(wěn)定批量生產品質。
首先找準噴砂厚薄不均的核心誘因。常見問題主要分為兩大類:一是機械走位偏差,包含噴槍擺動間距不均、行走速度忽快忽慢、固定支架偏移、滑軌積塵卡頓,導致工件局部受砂時間長短不一;二是參數(shù)調試不規(guī)范,噴槍角度、高度、重疊距離設置不合理,壓力與出砂量不匹配,出現(xiàn)中間厚、邊緣薄,或者局部留白、過噴發(fā)白磨損等缺陷。掌握精準調試方法,即可從根源改善噴砂均勻度。
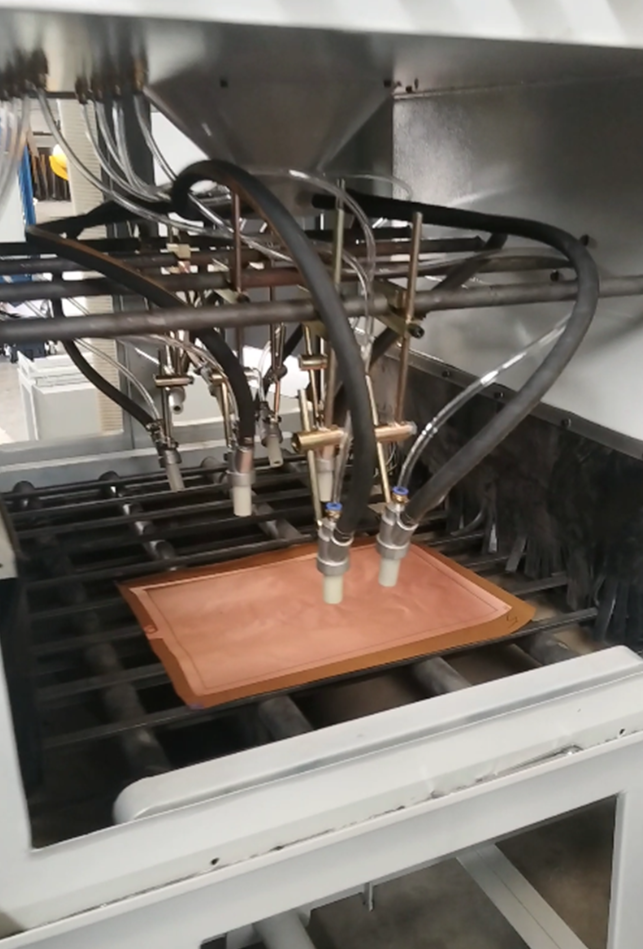
噴槍基礎走位校準是均勻噴砂的前提。調試步需固定噴槍基準位置,統(tǒng)一噴槍與工件的垂直高度,常規(guī)工件保持標準噴射距離,避免遠近落差造成砂層厚薄偏差。隨后校準噴槍水平與垂直角度,確保槍嘴無傾斜、無偏移,杜絕單邊偏噴問題。針對平移式、轉盤式自動噴砂機,需歸零機械原點,校正左右擺動行程,清除滑軌粉塵、補充潤滑,保證走位順暢無卡頓、無慣性偏移。
核心擺動參數(shù)調試是把控砂層均勻度的關鍵。設備運行時,需合理設置噴槍擺動速度與重疊間距,速度過快會導致噴砂偏薄、清理不徹底,速度過慢容易局部堆積過厚、基材受損。標準調試采用“慢擺密覆、勻速全覆蓋”原則,設置合理的軌跡重疊距離,徹底消除噴砂接縫痕跡。針對異形工件、高低面工件,可分段設置走位軌跡,對凹槽、邊角盲區(qū)增加補噴軌跡,對平面區(qū)域勻速均噴,避免厚薄落差。
壓力與出砂匹配調試,進一步優(yōu)化噴砂質感。很多廠家只調走位,忽略氣壓、砂量配比。精加工均勻噴砂需采用低壓穩(wěn)流模式,保證出砂連續(xù)均勻,無斷砂、無忽大忽小情況。同時定期清理槍嘴堵塞、檢查砂管通暢度,避免管路積砂導致瞬間出砂偏差。批量生產前務必試噴打樣,微調行程、速度、壓力參數(shù),直至工件整體砂紋統(tǒng)一、厚薄均勻后再量產。
日常規(guī)范維護可長效規(guī)避走位偏差問題。生產中禁止隨意改動擺動參數(shù),常用工藝參數(shù)分類儲存?zhèn)溆茫幻咳涨謇韲姌?、滑軌、傳動部件,每周校準一次走位精度,及時緊固松動槍架螺絲,避免長期運行產生偏移誤差。作為源頭噴砂設備廠家,我司可為客戶提供設備精準調試、工藝優(yōu)化、技術培訓、設備維保一站式服務,幫助企業(yè)穩(wěn)定噴砂品質、降低返工率、實現(xiàn)高效標準化量產。

 噴砂設備廠家