工件有孔、有槽、有死角,噴槍路徑怎么設(shè)計(jì)?
在噴砂加工生產(chǎn)中,絕大多數(shù)返工問題,都不是設(shè)備壓力不夠、砂料不好,而是噴槍運(yùn)動(dòng)路徑設(shè)計(jì)不合理。尤其是帶孔、開槽、凹槽、內(nèi)腔、邊角死角的異形工件,常規(guī)橫豎簡(jiǎn)單掃射路徑,極易出現(xiàn)平面過噴、死角漏噴、孔槽殘留毛刺氧化皮、砂紋不均勻等問題。作為專業(yè)噴砂設(shè)備制造廠家,針對(duì)復(fù)雜異形工件的噴槍路徑設(shè)計(jì)邏輯,結(jié)合多年非標(biāo)定制經(jīng)驗(yàn),給大家講清楚標(biāo)準(zhǔn)化設(shè)計(jì)思路,從設(shè)備端解決死角清理難題。
首先明確復(fù)雜工件噴砂的核心設(shè)計(jì)原則:常規(guī)工件追求“快速全覆蓋”,孔槽死角工件必須追求角度切入、分層掃射、定點(diǎn)補(bǔ)噴、勻速覆蓋。普通直上直下的噴槍行走方式,砂料呈垂直噴射狀態(tài),只能覆蓋工件平面,無法進(jìn)入窄槽、深孔、陰角位置,導(dǎo)致外表看著干凈,內(nèi)部雜質(zhì)殘留,直接影響后續(xù)涂裝、粘接工藝,造成批量返工。
針對(duì)帶孔工件,我們采用斜向切入+孔位定點(diǎn)停留路徑設(shè)計(jì)。設(shè)備噴槍在經(jīng)過孔位區(qū)域時(shí),自動(dòng)微調(diào)噴射角度,從垂直90°調(diào)整為30°–45°斜角切入,對(duì)準(zhǔn)孔口內(nèi)壁環(huán)形掃射,同時(shí)在孔位位置做短暫勻速停留補(bǔ)噴。既保證孔內(nèi)外壁氧化皮、毛刺徹底清理,又不會(huì)因?yàn)殚L(zhǎng)時(shí)間掃射造成孔口邊緣過噴塌陷,有效解決通孔、沉孔、螺紋孔清理不徹底的問題。
針對(duì)開槽、窄槽工件,采用分層遞進(jìn)式往復(fù)路徑。窄槽內(nèi)部空間狹小、砂料進(jìn)入難度大,單一角度噴射存在大量盲區(qū)。我們通過程序設(shè)定噴槍高低分層、左右遞進(jìn)往復(fù)行走,配合小幅高頻擺動(dòng)路徑,讓砂料逐層填充槽內(nèi)空間,全方位覆蓋槽底、槽壁、槽口邊角,徹底清除槽內(nèi)殘留型砂、黑皮、毛刺,杜絕槽位清理不凈、明暗色差問題。
針對(duì)凹凸死角、內(nèi)腔、拐角工件,采用多角度環(huán)繞+定點(diǎn)補(bǔ)掃路徑。通過多組噴槍錯(cuò)位布局,搭配可編程分段行走程序,平面區(qū)域快速通行、死角區(qū)域減速擴(kuò)幅掃射,對(duì)工件陰角、夾縫、凹凸盲區(qū)進(jìn)行精準(zhǔn)補(bǔ)噴。同時(shí)利用設(shè)備負(fù)壓氣流輔助,帶出死角積塵、殘砂,避免雜質(zhì)堆積,實(shí)現(xiàn)整件無盲區(qū)均勻清理。
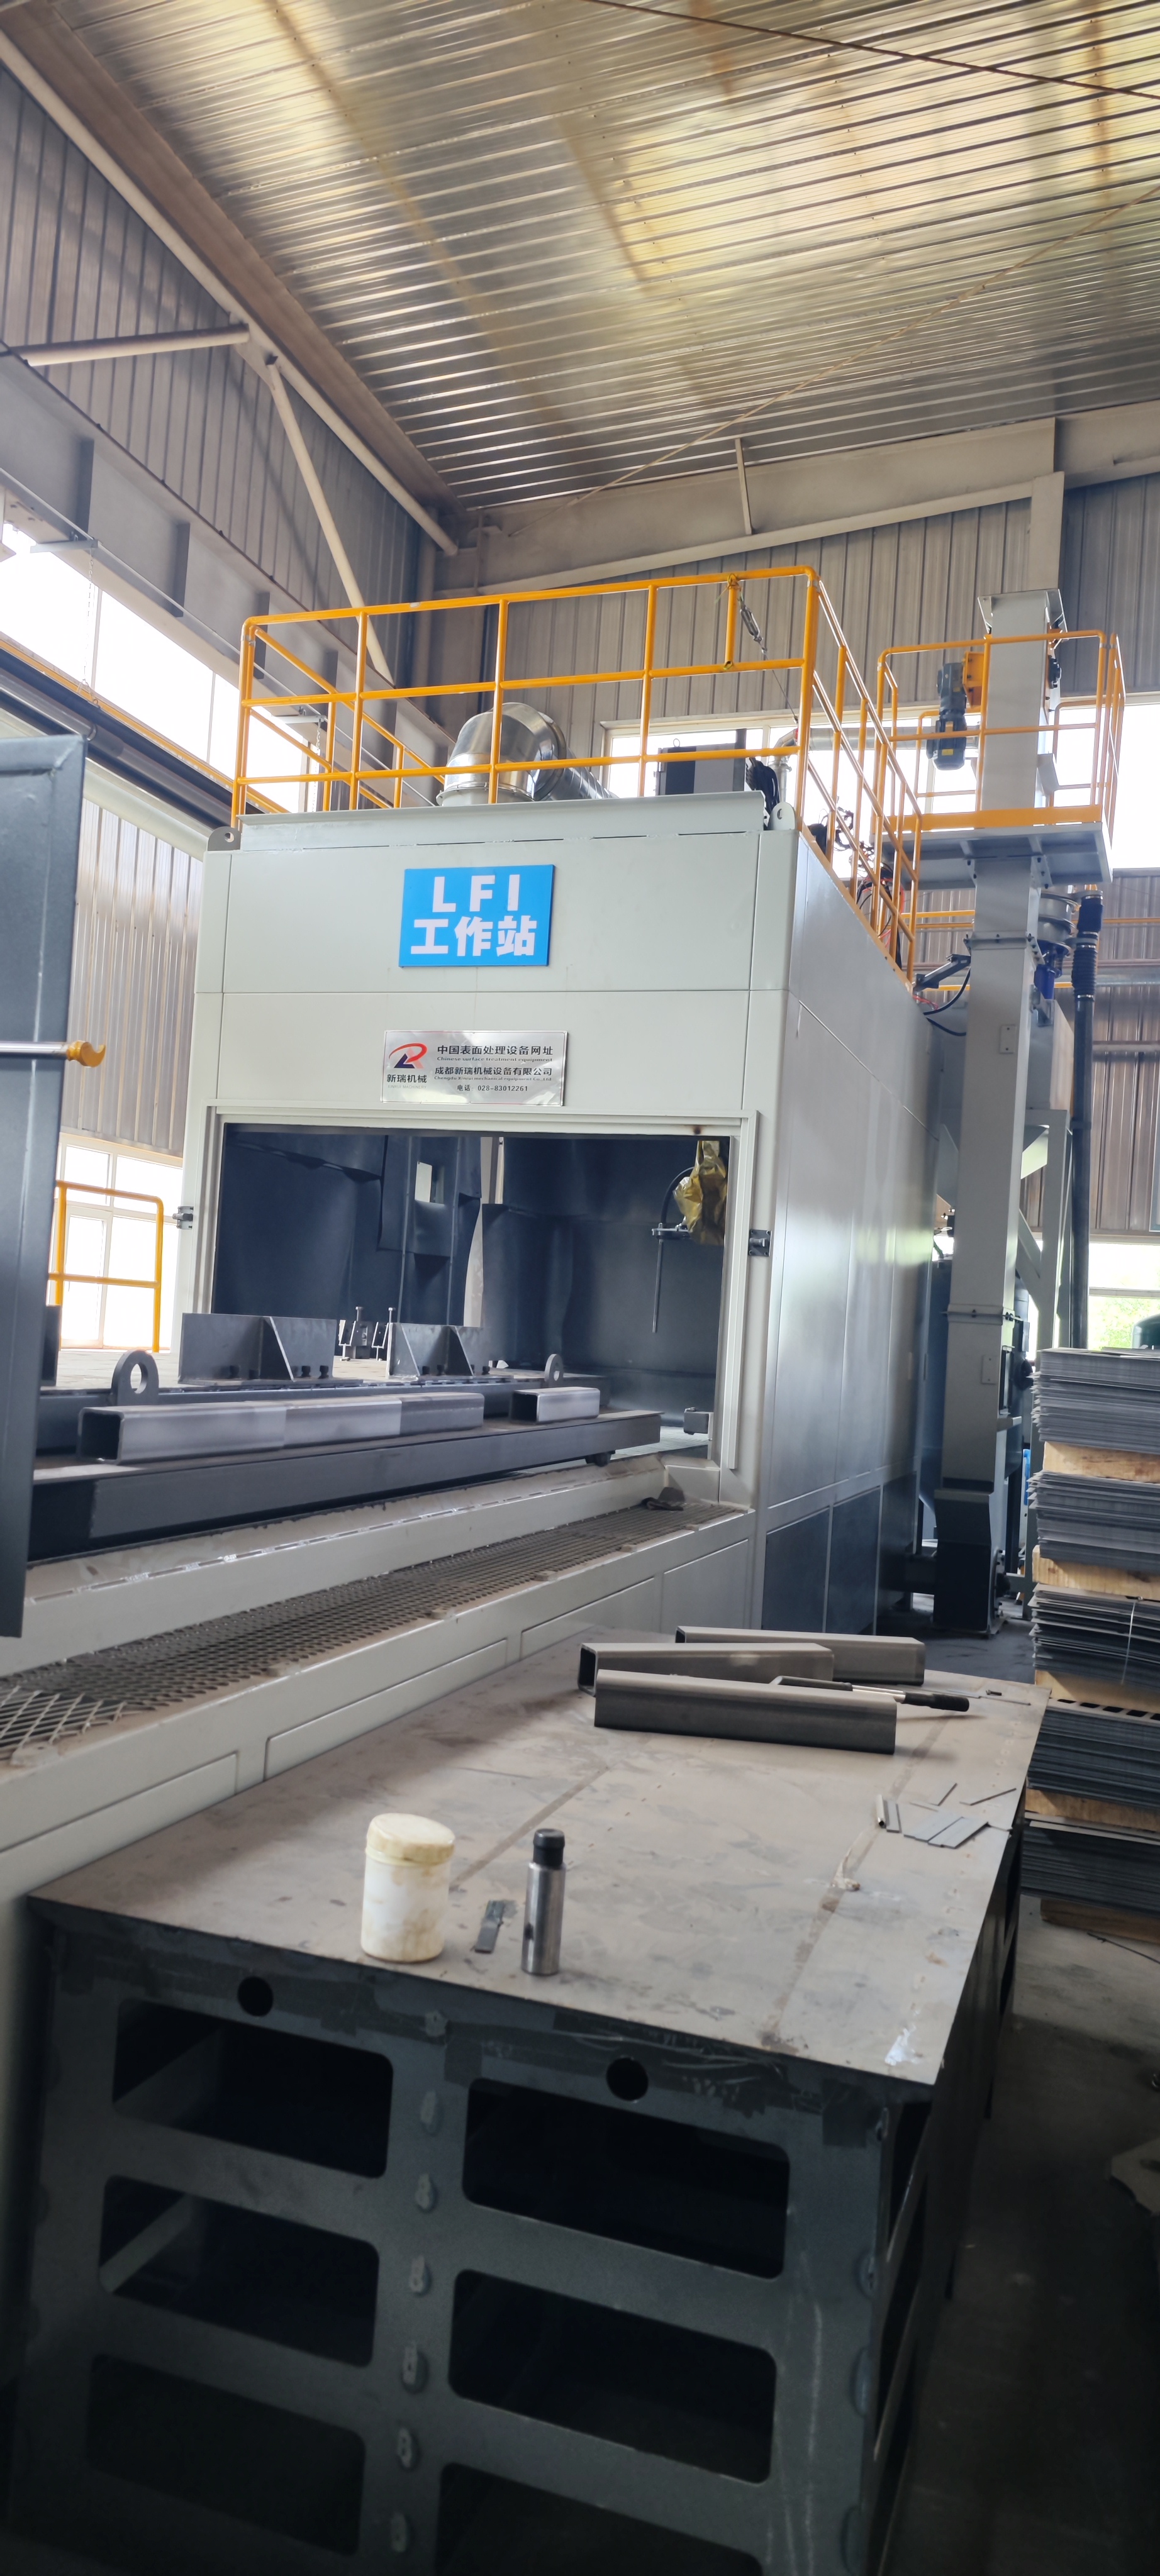
作為源頭噴砂設(shè)備廠家,我們不做通用固定路徑設(shè)備,所有機(jī)型均可根據(jù)工件孔、槽、死角結(jié)構(gòu),一對(duì)一定制專屬噴槍行走程序與機(jī)械布局,提供完整非標(biāo)解決方案,幫助企業(yè)徹底解決復(fù)雜工件噴砂難題。

 噴砂設(shè)備廠家